


KRASS
Артикул: 2278073
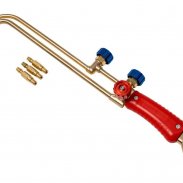
Резак пропановый Р1П (2278073)
- Толщина реза
- до 100 мм
Есть в наличии
Цена
По запросу



Газовая резка металлических заготовок происходит высокотемпературной режущей струей. Для оснащения аппаратов газового раскроя металла предлагаем купить резак на нашем сайте. Устройство смешивает горючее вещество с кислородом и образует струю пламени.
Конструктивно модификации резаков практически одинаковы. Образование пламени происходит в наконечнике с головкой. На ручке размещены вентили, при помощи которых регулируется подача газов. Среди ручных аппаратов наиболее востребован пропановый резак P1П -100 Красс.
Классификация ручных резаков:
На сайте представлены универсальные резаки с допустимой толщиной реза от 100 до 300 мм. Аппараты удобны в использовании, имеют малый вес (0,7-1,5 кг), длину около 1 метра. Модели серии Р3П и Р1П работают на пропан-бутане, Г2С на ацетилене.

Распространенный вариант – универсальная инжекторная модель Р3П рычажного типа. Поставляется в обычном и удлиненном исполнении. Аппаратом осуществляют резку, раскрой деталей, разогрев заготовок. Резак работает с листовым черным металлом, прокатом.
Подача газа регулируется посредством вентилей, поэтому обратный удар пламени компенсирован. 100% стойкость обеспечивается специальной конструкцией узла смешения газов.
Режущая струя образуется на выходе канала внутреннего мундштука головки. Вследствие этого мундштук, как основной рабочий орган резака, подвержен наибольшему износу. Своевременная замена внутреннего мундштука предотвращает снижение качества резки. Купить пропановый резак и сменные компоненты ко всем моделям можно на нашем сайте.
 Металлы под воздействием высокой температуры начинают плавиться и смешиваться, особенно однородные по структуре или близкие к этому. Это заложено в основу сущности газовой сварки.
 Рис. 1. Распределение температуры по оси нормального газового пламени:
1 - ядро;
2 - восстановительная зона;
3 - факел
Технология газовой сварки заключается в том, что кромки свариваемых деталей нагреваются газокислородным пламенем температурой до 3000 градусов и выше до точки своего плавления. Зазор между ними заполняется металлом присадочной проволоки, вводимой в зону нагрева. Газовое пламя расплавляет участок шириной в 2,5-3 раза, превышающий глубину, и присадочный металл (проволоку), которая подается в расплавленную область, начинает течь и заполняет собой соединительный шов.
Газовое пламя чаще всего образуется в результате сгорания (окисления) горючих газов в технически чистом кислороде (чистота не ниже 98,5 %). При горении горючих газов с использованием воздуха температура газового пламени низкая (не выше 2000 °С), так как много теплоты расходуется на нагрев азота, содержащегося в воздухе. В качестве горючих газов используют ацетилен, водород, метан, пропан, пропанобутановую смесь, бензин, осветительный керосин.
Горючие газы-заменители ацетилена, дешевле и не дефицитны. Однако их теплотворная способность ниже, чем у ацетилена. Максимальные температуры пламени также значительно ниже. Поэтому их используют в ограниченных объемах в технологических процессах, не требующих высокотемпературного пламени (сварка алюминия, магния и их сплавов, свинца, пайка, сварка тонколистовой стали, газовая резка и т.д.). Например, при использовании пропана и пропанобутановых смесей максимальная температура в пламени 2400 ... 2500 °С. Их используют при сварке стали, толщиной до 6 мм, сварке чугуна, некоторых цветных металлов и сплавов, наплавке, газовой резке и т.д.
При использовании водорода максимальная температура в пламени 2100 °С.
Содержащийся в пламени водород может растворяться в расплавленном металле сварочной ванны. При кристаллизации металла часть не успевшего выделиться водорода может образовать поры. Азот, попадающий в расплавленный металл из воздуха образует в нем нитриды.
Чем выше скорость охлаждения металла, тем мельче в нем зерно и тем выше механические свойства металла шва. Поэтому сварку следует производить с максимально возможной скоростью.
Технология и оборудование газовой сварки применяется:
В процессе сварки происходит расплавление основного и присадочного металлов. Регулирование степени их расплавления определяется мощностью горелки, толщиной металла и его теплофизическими свойствами.
Газовой сваркой выполняют сварные соединения различного типа. Металл толщиной до 2 мм соединяют встык без разделки кромок и без зазора или, что лучше, с отбортовкой кромок без присадочного металла.
Металл толщиной 2 ... 5 мм с присадочным металлом сваривают встык без разделки кромок с зазором между кромками. При сварке металла свыше 5 мм используется V- или Х-образная разделка кромок.
Тавровые и нахлесточные соединения допустимы только для металла толщиной до 3 мм. При большой толщине неравномерный разогрев приводит к существенным деформациям, остаточным напряжениям и возможности образования трещин. Свариваемые кромки зачищают от загрязнений на 30 ... 50 мм механическими способами или газовым пламенем.
Перед сваркой детали сварного соединения закрепляются в сборочно-сварочном приспособлении или собираются с помощью коротких швов - прихваток.
Направление движения горелки и наклон ее к поверхности металла оказывает большое влияние на эффективность нагрева металла, производительность сварки и качество шва.
Различают два способа сварки: правый и левый. То есть движение горелки и присадочного прутка происходит слева направо или справа налево соответственно.


Внешний вид шва лучше при левом способе сварки, так как сварщик видит процесс образования шва. При толщине металла до 3 мм более производительным является левый способ сварки ввиду предварительного подогрева кромок.
Однако при большой толщине металла при сварке с разделкой кромок угол скоса кромок при правом способе сварки на 10 ... 15° меньше, чем при левом. Угол наклона мундштука также может быть на 10 ... 15° меньше. В результате повышается производительность сварки. Тепловое воздействие пламени на металл зависит от угла наклона оси пламени к поверхности металла.
Главное отличие состоит в том, что используя газо-сварочное оборудование, предлагаемое компанией «БелСваМО», можно обеспечить плавный, а значит, более медленный нагрев металлической заготовки. Что невозможно при использовании электро-дуговой технологии.
Среди прочих достоинств надо отметить:
Выбирая газо-сварочное оборудование, нужно учитывать, что такая технология:
Горелка – инжекторная или безинжекторная, предназначена для подготовки газовой смеси с последующей ее подачей к соплу. Представляет собой трубку, оснащенную двумя штуцерами и регулировочными вентилями. Применяются газовые горелки большой, средней и малой мощности с учетом толщины металлических болванок.
Газосварочный пост стационарный или мобильный – специально обустроенное место для проведения сварочных работ со всем необходимым оборудованием или передвижная тележка с газовыми баллонами, редукторами, шлангами и горелкой с резаком.
Технология сваривания металлов требует расширенного комплекса оборудования, которое кроме генератора ацетилена и газовой горелки также требует использования:
Из-за доступности чаще всего применяются ацетилен и кислород, вследствие чего часто технология именуется газокислородной сваркой. Смесь этих компонентов позволяет быстро достичь требуемой температуры нагрева.