


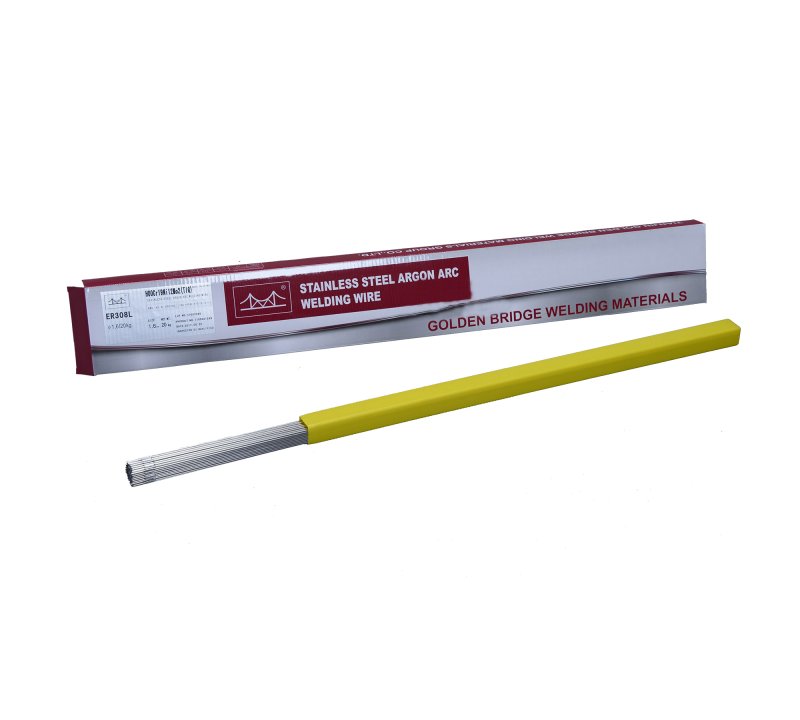
Прутки из нержавеющей стали для аргонодуговой сварки JQ.TG308L Ø 2,0 AWS A5.9 ER308L
Уточните актуальную цену
Менеджер проверит наличие, срок поставки и подготовит предложение для вашей организации.
Описание
Применение: Применяется в машиностроении, нефтяной, химической и пищевой отрасли. Для изготовления трубопроводов, емкостей, бойлеров из таких метариалов, как 22Cr19Ni10 (SUS 304L), работающих при низких температурах.
Химический состав прутка (%):
|
Элемент |
C |
Mn |
Si |
Cr |
Ni |
Mo |
P |
S |
Cu |
|
Норма |
≤0.030 |
1.00~ 2.50 |
0.30~ 0.65 |
19.50~ 22.00 |
9.00~ 11.00 |
≤0.75 |
≤0.030 |
≤0.030 |
≤0.75 |
|
Практические |
0.024 |
1.72 |
0.48 |
19.76 |
9.83 |
0.006 |
0.018 |
0.010 |
0.06 |
Номинальный ток(AC/DC-)
|
Диаметр прутка (мм) |
Ø1.6 |
Ø2.0 |
Ø2.5 |
Ø3.2 |
|
Сварочный ток (А) |
50~100 |
100~200 |
200~300 |
300~400 |
Предписание по технологии сварочного процесса:
- Защитный газ: чистый AR; расход газа: когда ток – 100-200А, 9-14 л/мин; 200-300А, 14-18 л/мин.
- Установочная длина вольфрамового электрода: 3-5мм; длина дуги: 1-3мм.
- Во время открытой работы необходимо защищать от ветра, когда скорость ветра выросла до 1.0 м/с.
- Необходимо обратить внимание: во время сварки размер энергии сварочной линии влияет на трещиностойкость и сварочно-технологические свойства металла шва.
- Перед сваркой обязательно почистить деталь поверхности от ржавины, влаги, пыли, жирной грязи и другого поверхстного загрязнения.
Предписание по технологии сварочного процесса выполнять только на ваше усмотрение, а конкретные действия осуществлять исходя из ситуации сварки. В случае необходимости можно сначала провести аттестацию сварочно-технологических свойств проволоки для данных условий сварки.
Положение при сварке:

Характеристики
| Основные технические характеристики | |
| Диаметр, мм | 2.0 |
| Упаковка | коробка |
| Вес упаковки (кг) | 5 |
| Длина (мм) | 1000 |
| Назначение | для аргонодуговой сварки аустенитных нержавеющих сталей c содержанием хрома ~18% и никеля ~ 8%. |
| Количество в упаковке, шт | 4 |